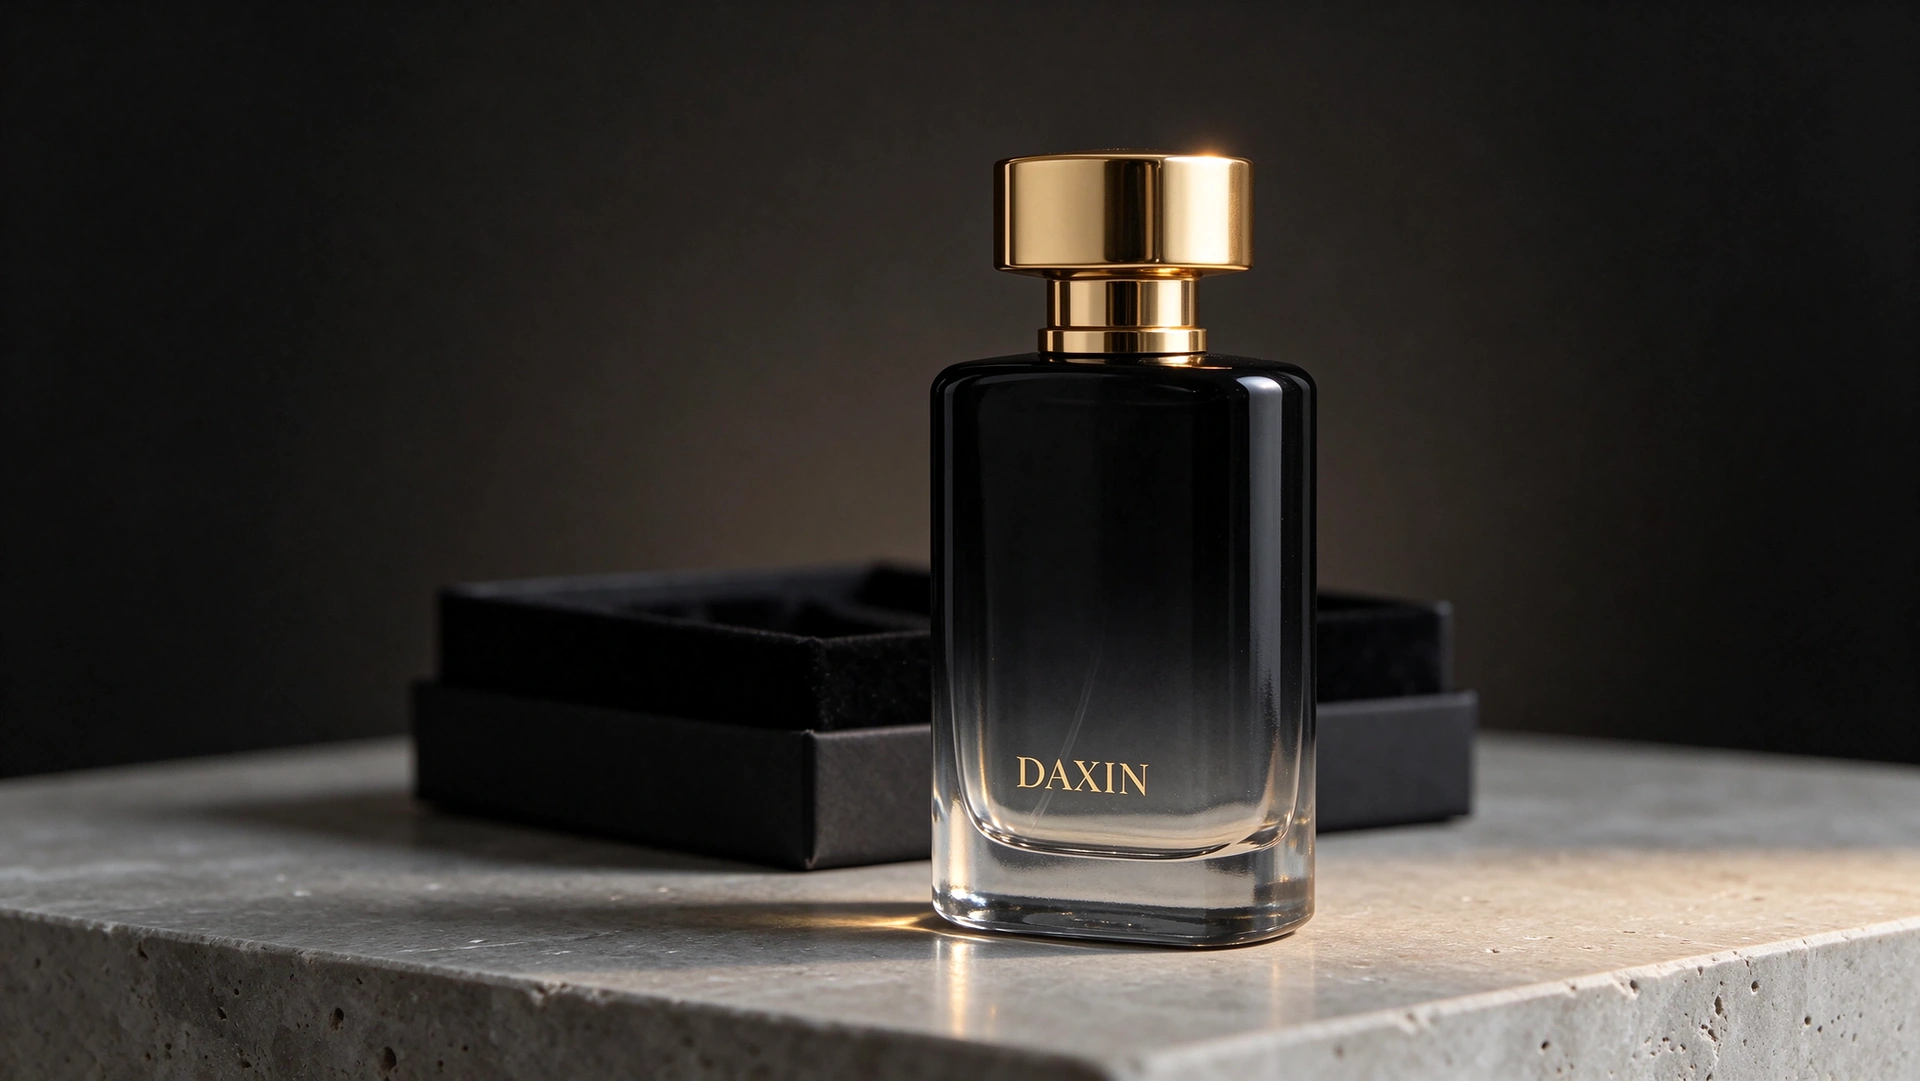
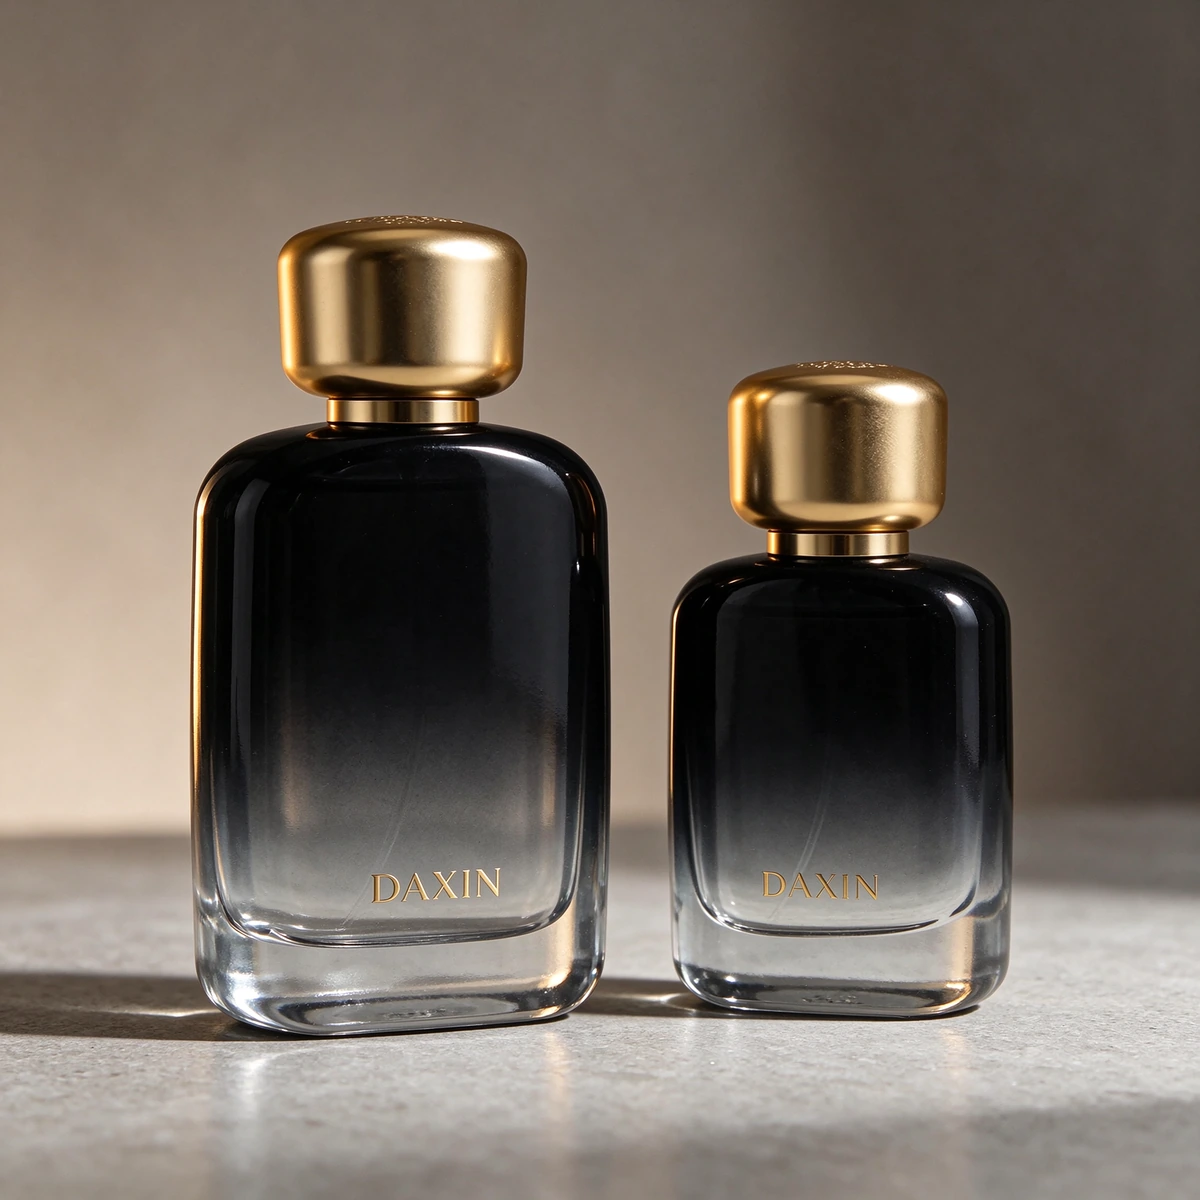
案例研究:一款配有金色锌合金盖的100毫升渐变色香水瓶
案例研究:一款配有金色锌合金盖的100毫升渐变色香水瓶
从两页简报到可上架的包装,仅用了 11 周时间——而且没有改变品牌已经批准的轮廓。
本案例研究详细介绍了该包装的构建过程——从简报、工程决策、装饰试验到最终达到的目标。
一览 | |
容量 | 100毫升装,同一瓶颈处还有50毫升的衍生装。 |
领口/扣子 | FEA15压接 |
玻璃 | 特厚燧石,厚底座,圆角矩形主体 |
帽 | 厚重锌合金,镀金。 |
装饰 | 渐变喷涂 + 热压印标志 |
次要 | 硬质礼盒,内衬天鹅绒,配同款手提袋 |
最小起订量 | 10,000 件 |
交货时间 | 模具制作15-20天 + 生产25-30天 |
遵守 | SGS、CE、RoHS、TUV、Intertek |
1. 项目背景
该品牌在与另一家供应商的第一轮样品制作失败后找到了我们。虽然获批的3D渲染图在屏幕上看起来没问题,但从未进行过实物测试。问题出在三个方面:
渐变涂层在过渡线处失效,在黑色渐变为透明玻璃的地方留下了明显的边缘。
建议的瓶盖在视觉上是正确的,但拿在手里太轻,所以包装给人的感觉是 "premium design, budget execution" 摆在货架上。
瓶子灌满水后头重脚轻。空瓶时瓶子立得很稳,但装上泵头和瓶盖后,在灌装线上就会晃动。
发售日期已由零售橱窗确定,品牌方也已根据选定的廓形拍摄了宣传照。重新设计不在考虑范围内。任务是使现有设计能够量产、复制和运输。
2. 简报
要求 | 为什么这很重要 | 错过的风险 |
轮廓不变 | 宣传素材和零售计划已经锁定。 | 重拍、延期、媒体支出损失 |
从不透明黑色到透明的渐变,没有明显的过渡线。 | 渐变效果是该品牌的主要视觉标志。 | 每个单元上都有可见的条纹 |
金帽,重量真实。 | 货架上、手中和开箱时的感知价值 | 包装感觉比果汁本身还廉价。 |
FEA15 压接颈部 | 标准泵供应,第二供应商灵活性 | 单源泵,无备用 |
酒精抵抗力 | 香料中乙醇含量约为70-80%,会侵蚀脆弱的涂层。 | 涂层脱落、起泡、标签破损 |
运输耐久性 | 出口纸箱、海运、电子商务包裹 | 破损和泄漏索赔 |
首单10000件,交货日期固定 | 营运资金和启动时间 | 上市即售罄 |
3. 解决方案
成分 | 材料和规格 | 装饰 |
玻璃瓶 | 100毫升额外燧石玻璃瓶,FEA15瓶颈,加重底座 | 可选择磨砂效果、定制喷涂、高燧石升级 |
喷雾器/雾化器 | 高精度铝泵,FEA15压接 | 金色、银色、哑光黑、亮面 |
衣领 | 配套铝制项圈 | 与泵无缝连接 |
帽 | 重量级锌合金帽 | 电镀、激光雕刻、磁性选项 |
礼盒 | 硬质包装盒,内衬定制天鹅绒/EVA材质 | 烫印、丝网印刷、压纹 |
设计理念保持不变:相同的瓶身轮廓、相同的渐变效果、相同的瓶盖几何形状。改变的是瓶身玻璃的重量分布、涂层工艺、瓶盖的合金和镀层厚度,以及用于在运输过程中固定瓶子的内衬几何形状。
4. 工艺和技术要点
4.1 玻璃主体和底座重量
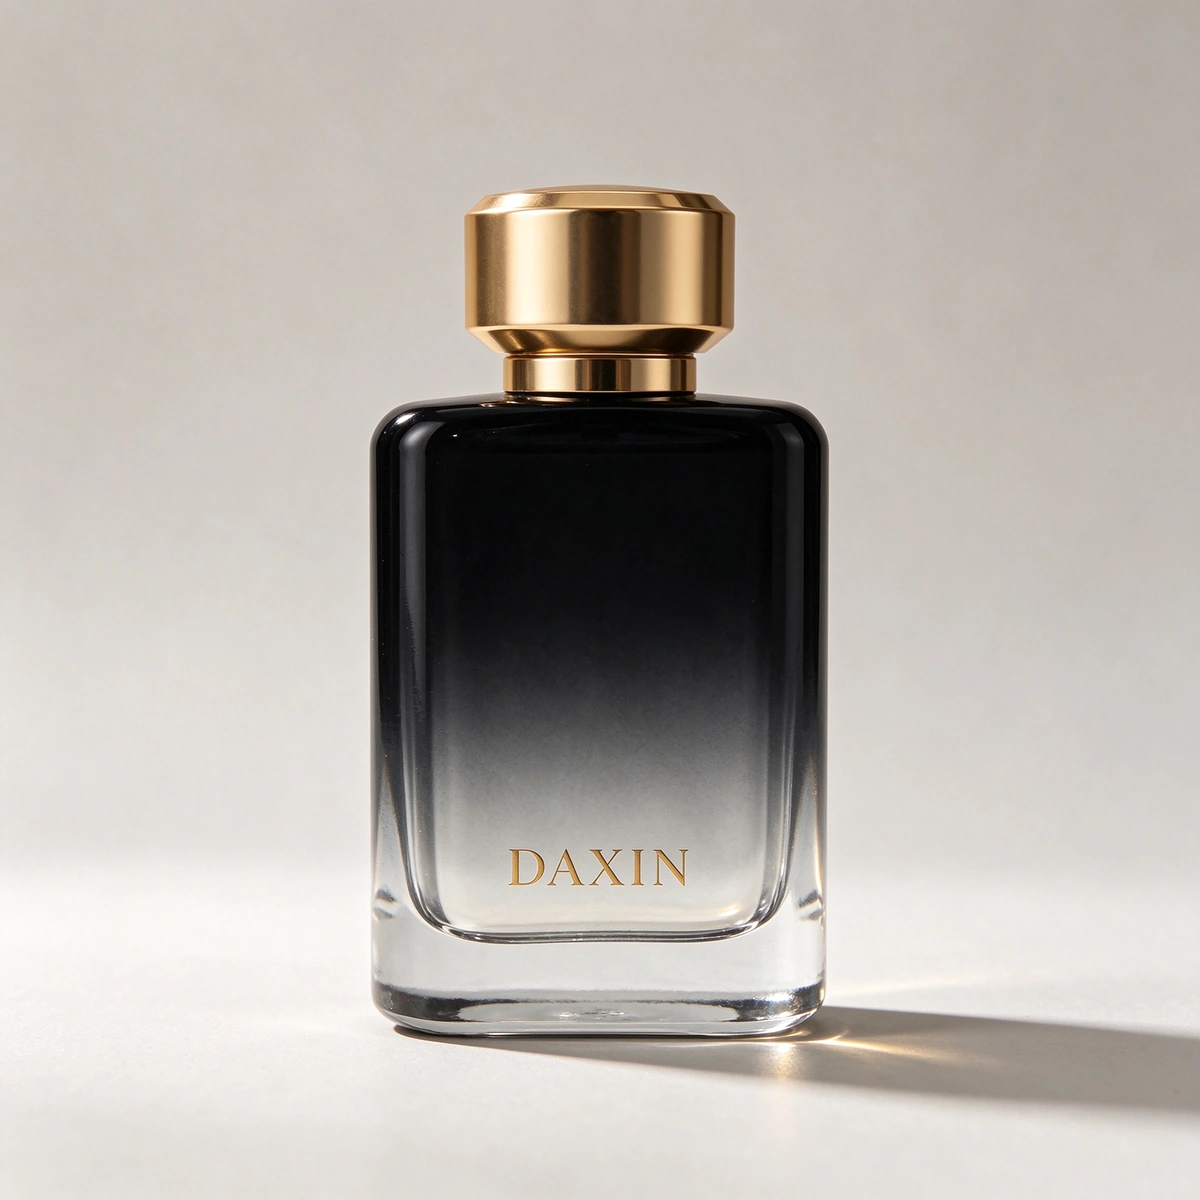
额外的燧石对装饰也很重要。玻璃中较少的种子、气泡和条纹意味着涂层能附着在干净的表面上,这正是平滑渐变和斑驳渐变之间的区别。
4.2 FEA15 压接颈部
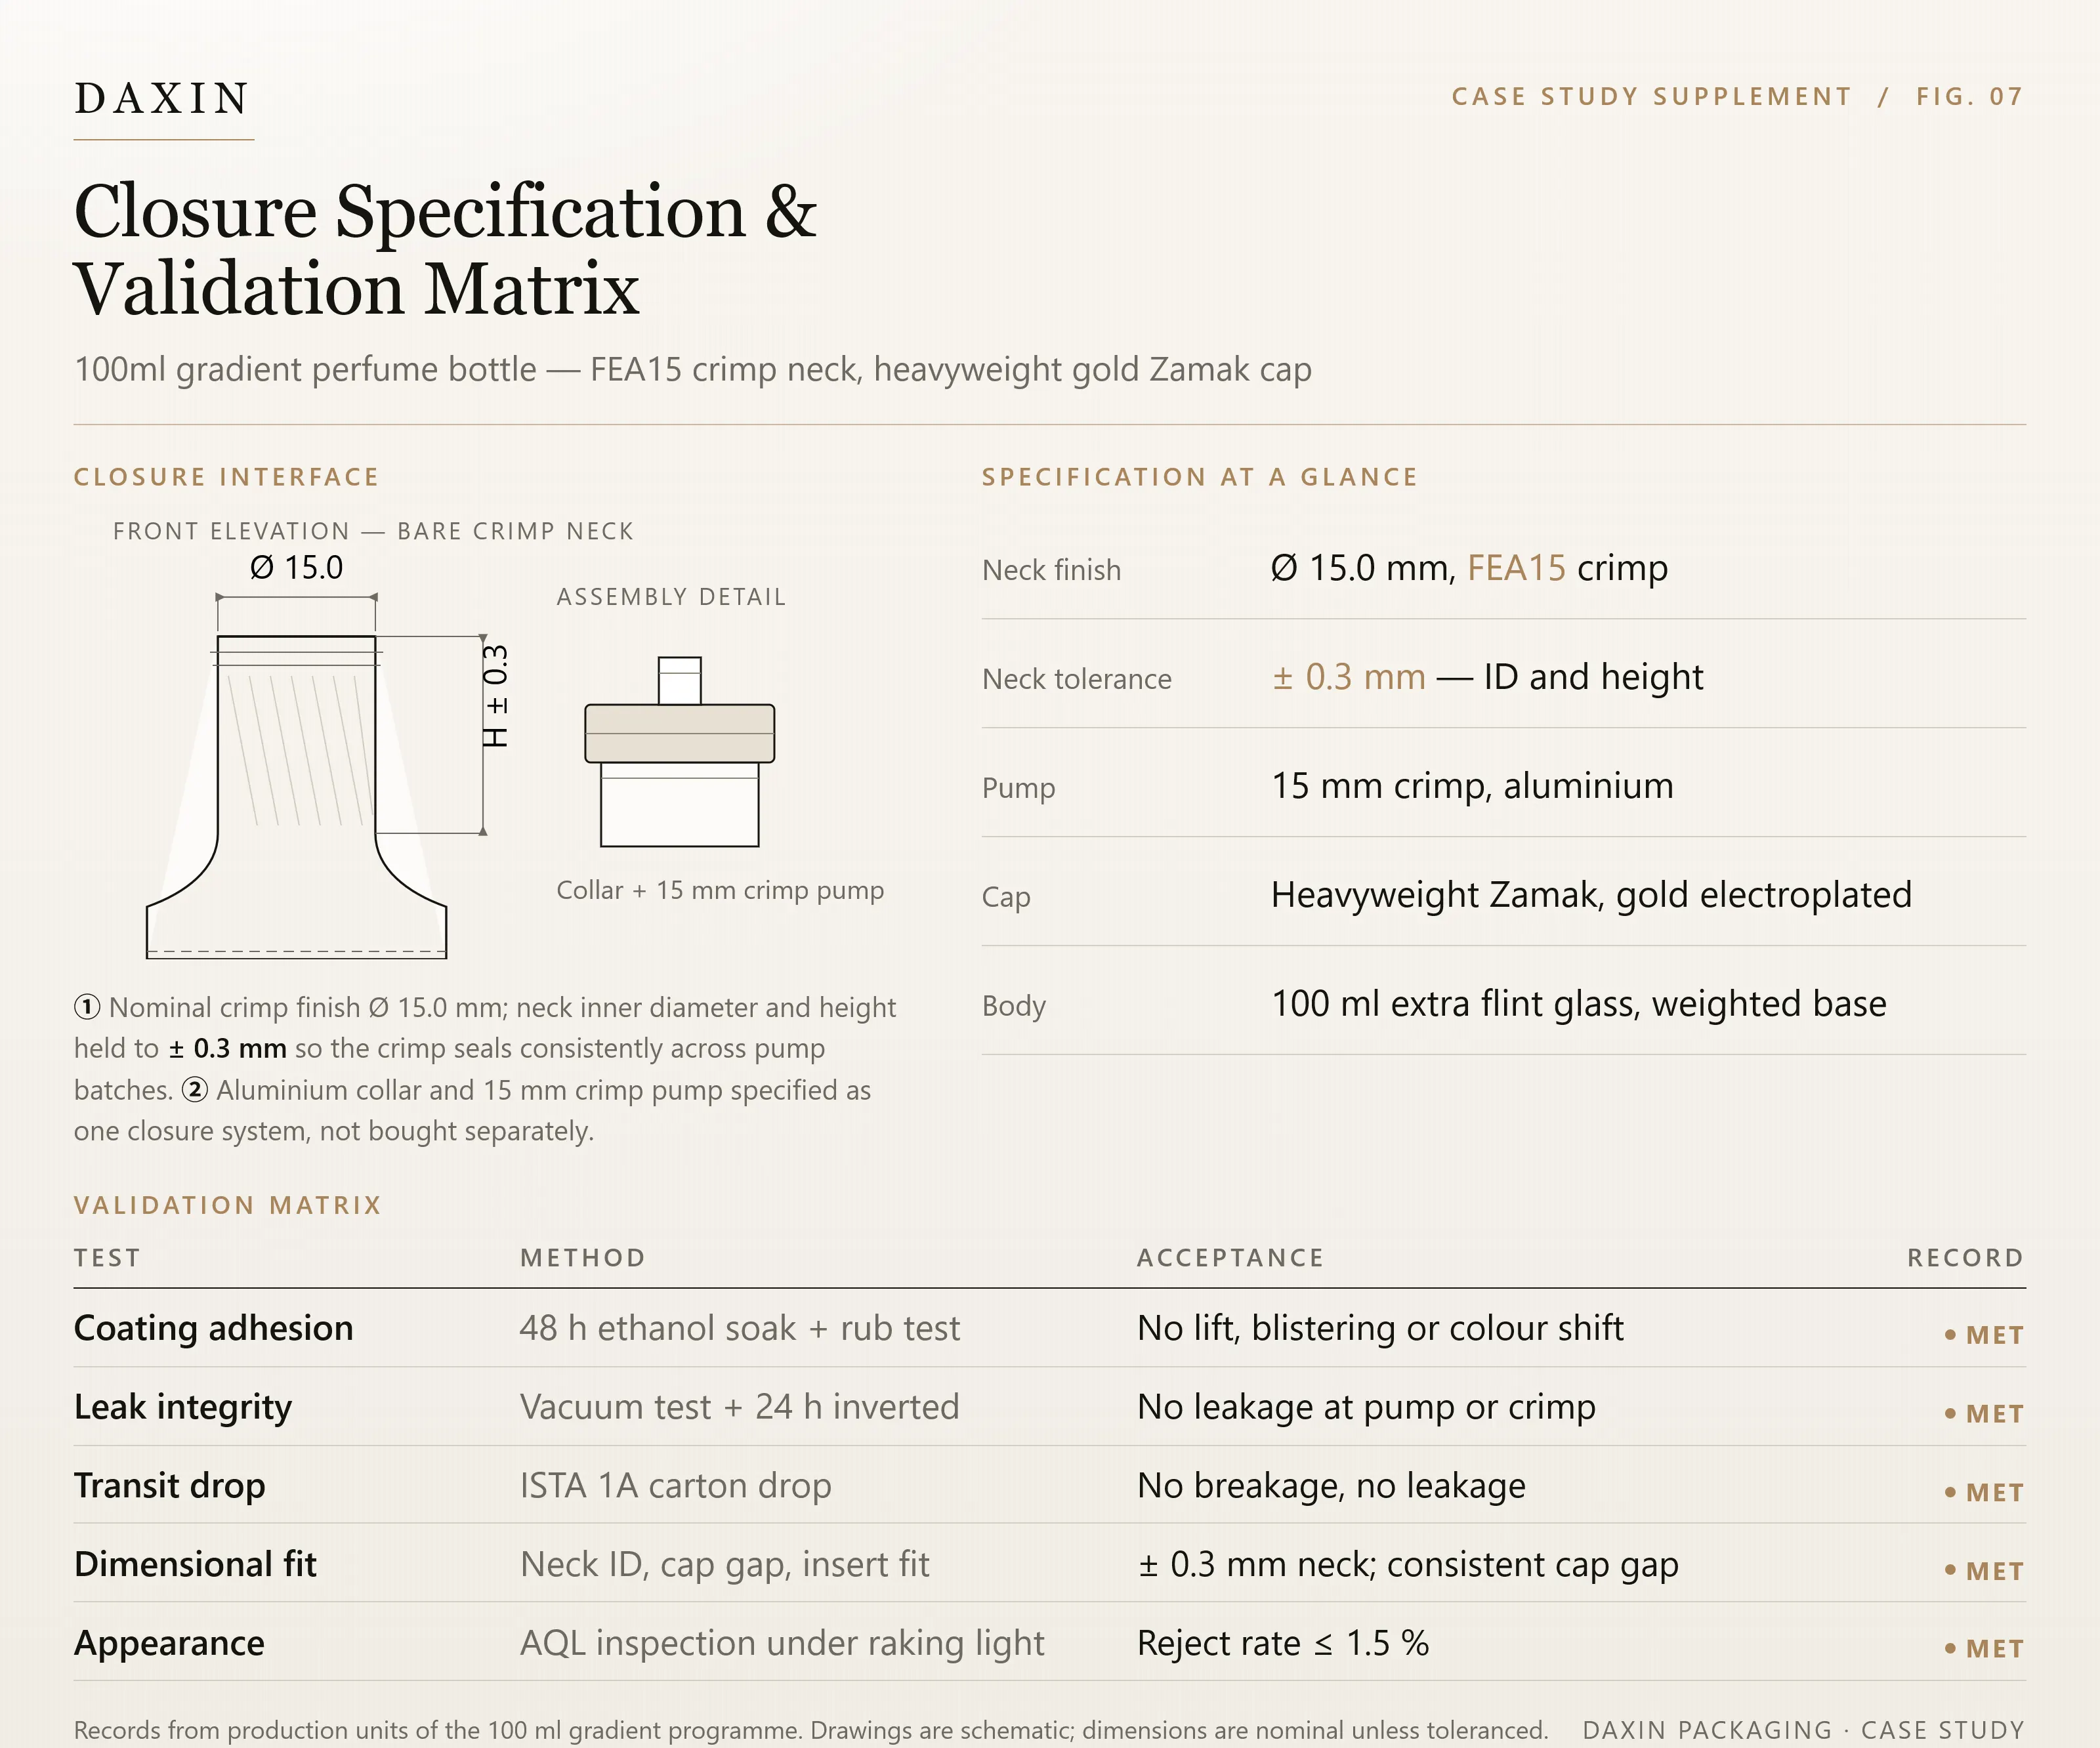
FEA15是欧洲和中东地区香水泵最常用的压接标准。采用该标准有两个好处:一是使合格供应商不再局限于一家,而是可以面向多家供应商供货;二是品牌代工灌装商无需更换新部件,即可在现有设备上生产该款香水瓶。瓶颈内径和高度控制在±0.3毫米以内,确保不同批次的压接密封性能一致。
4.3 盖子:锌合金材质,非镀层塑料
我们还调整了帽子内侧与衣领的贴合度,确保帽子四周与衣领的间隙一致。哪怕只有0.4毫米的误差,也会造成手工缝制和松散缝制之间的差异。
4.4 梯度涂层
遮盖清晰区域,控制喷涂角度和距离,使渐变效果由多次重叠喷涂形成,而不是一次喷涂。
分层构建渐变效果,每次涂抹都比上一层颜色浅,然后每涂抹一层后都要进行固化。
在受控温度下固化,使涂层完全交联;未固化的涂层在接触乙醇时会脱落。
在斜射光下检查过渡线,而不是漫射光下——在平光下看不见的条纹在货架上很明显。
4.5 曲面上的热压印标志
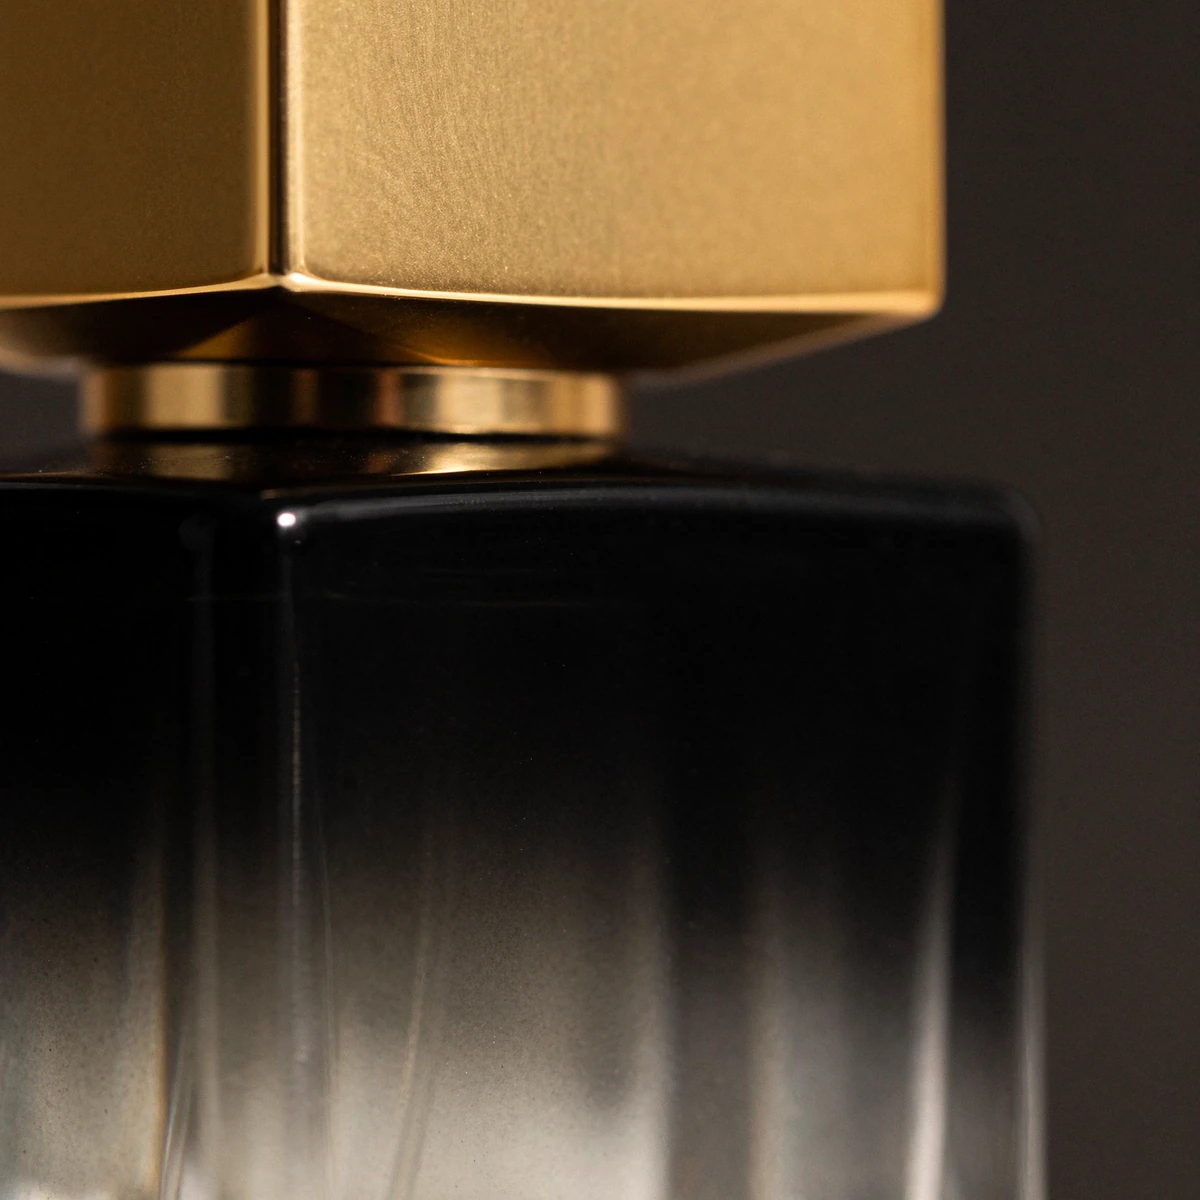
标志位于一个略微弯曲的面板上,因此使用平面模具印刷会不均匀。我们采用了一个弧度匹配的柔性硅胶模具,以及一个以瓶颈而非底部为基准的定位夹具——瓶颈是瓶身上最紧的尺寸,这样可以确保每个瓶子的套准精度。
4.6 二级包装
测试 | 方法 | 验收 |
涂层附着力 | 48小时乙醇浸泡+擦拭 | 无提拉、起泡或变色 |
泄露 | 真空测试 + 倒置 24 小时 | 泵或压接处无泄漏 |
降低 | ISTA 1A 纸箱投放 | 无破损,无泄漏 |
维度 | 颈部内径/高度、帽配合、插入腔 | 颈部尺寸±0.3mm,盖子间隙一致 |
外貌 | 在斜射灯下进行AQL检验 | 拒收率低于1.5% |
5. 执行过程
阶段 | 工作 | 期间 |
1. 简要技术回顾 | 设计意图审查、风险清单、颈部和闭合决策 | 第一周 |
2. 三维和技术图纸 | 根据批准的效果图绘制的工程图纸,以及库存玻璃的手工样品 | 第 1-2 周 |
3. 模具和首批照片 | 模具制造、首件样品、基准重量和压接验证 | 15-20天 |
4. 装饰试验 | 渐变通道、固化曲线、热压模具和夹具 | 5-7天 |
5. 验证和试运行 | 试点单元、插片适配性和纸箱跌落测试的完整测试计划 | 1周 |
6. 大规模生产 | 10,000 件,在线 AQL 检验 | 25-30天 |
7. 包装和运输 | 插入组件、纸箱配置、出口文件 | 1周 |
每个阶段都以最终确认的样品结束。口头批准并不会带来任何进展,因为该品牌此前经历的两次失败都源于从未正式结束的阶段。
6. 结果
目标 | 已达成 |
轮廓与已批准的设计保持一致 | Met——无需重拍 |
梯度,无可见过渡带 | 气象学——条纹已消除,经斜照验证 |
瓶盖重量真实,镀层精良。 | Met——重量级锌合金,镀金。 |
涂层可耐受乙醇接触 | Met——48小时浸泡和摩擦测试100%合格 |
运输过程中无泄漏或破损 | Met——ISTA 1A 纸箱测试零失败 |
装饰拒收率 | 在AQL检验中,该指标低于1.5%。 |
首批10000件订单按计划完成 | Met——在零售窗口内发货 |
六个月后,50毫升的衍生产品再次使用了相同的瓶颈和瓶盖,没有新的模具,也没有新的泵认证。
灌装厂报告称,在第一次生产过程中,没有因晃动或卷边不合格而导致生产线停工。
梯度过程被记录为一个可重复的配方,因此重新订购并不取决于原来的操作员是否在班。
7. 这个项目成功的关键因素
我们是在既定设计框架下进行工程设计,而不是绕着它做工程设计。所有变化对客户来说都是不可见的:基体重量、合金、镀层厚度、固化曲线、嵌件腔。
颈部位置很早就确定了。FEA15 压接件在装饰性部件被讨论之前,就为该品牌泵提供了竞争优势和灌装兼容性。
我们使用真正的腐蚀剂对涂层进行了测试。生产装置上使用的是乙醇,而不是水,而不是实验室样品。
包装被视为运输保护的一部分。插件的尺寸是根据测量后的瓶子确定的,而不是根据标称图纸确定的。
每个阶段都以签署样品作为结束。该项目从未将未经批准的假设带入下一步。
8. 相关产品和切入点
香水瓶收藏— 30毫升、50毫升和100毫升玻璃香水瓶,形状有方形、矩形、圆形、圆柱形和雕塑形,并配有泵头和瓶盖。
定制设计香水瓶— OEM/ODM 项目,包括定制模具、表冠盖、宝石盖和皮革饰面表壳。
100毫升渐变香水瓶,带包装盒— 与此案例最接近的现货配置:黑色到透明渐变色,哑光方形盖子,硬质礼盒。
100毫升哑光喷雾香水瓶— 高大的矩形机身,有黑色、白色或蓝白色哑光涂层可选。
香水包装— 泵、接头、盖子和盒子作为一个系统指定,而不是单独购买。
更多案例研究—包装救援、多SKU整合及其他香水瓶项目。
打算推出类似款式的瓶子吗?
请将产品轮廓、产能和目标市场信息发送给我们。我们会在开工前,根据您的订单数量,提供详细的组件分解、装饰方案、模具制作时间表和报价。